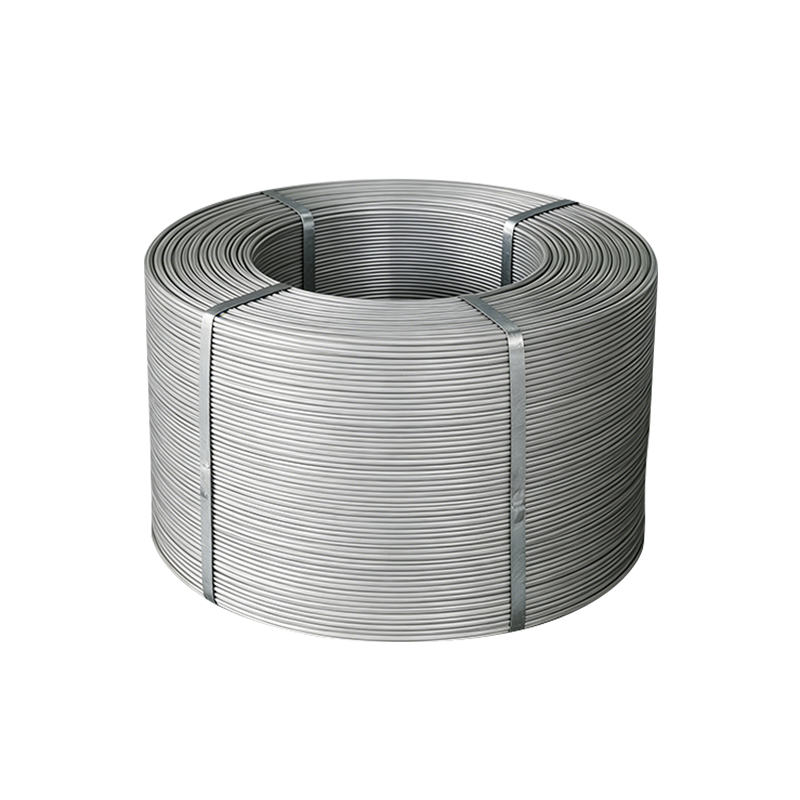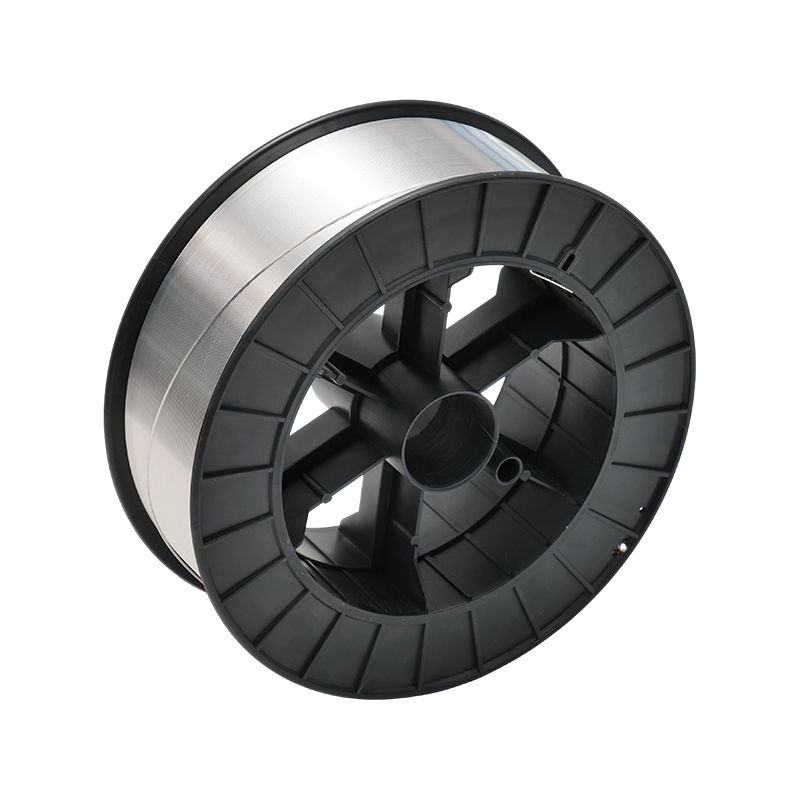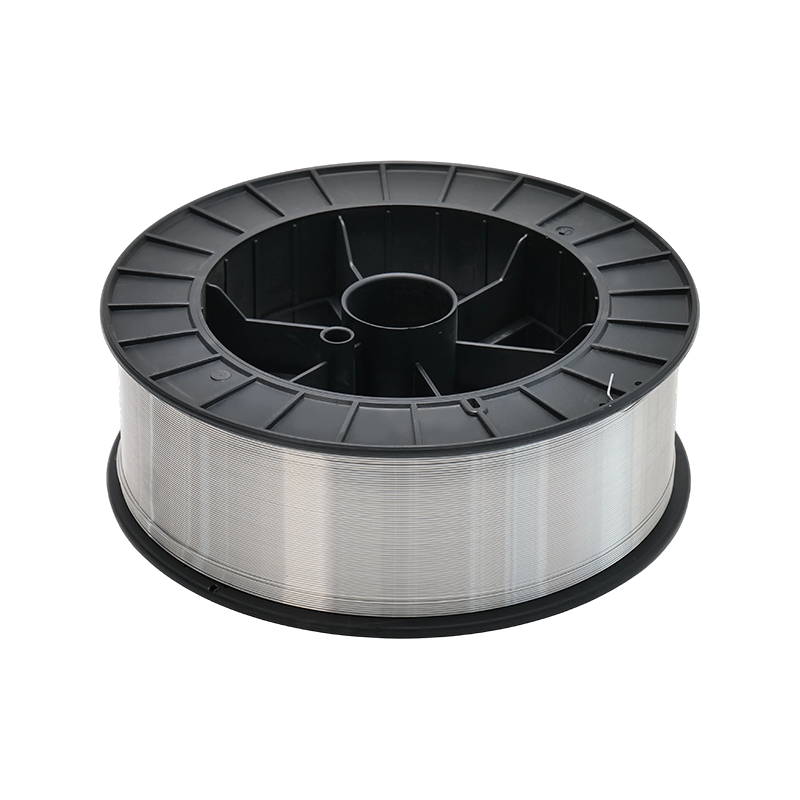


Hliníkový MIG drôt vyzerá zvonku jednoducho: cievka, vrstva lesklého drôtu, štítok. O tom, či funguje dobre, rozhoduje všetko, čo sa skrýva za týmto štítkom – ktorá zliatina, nakreslená na aký priemer, navinutá na ktorú cievku, ako vyčistená a zabalená pre ktorú klímu. Veľká časť drôtu, ktorý opúšťa náš závod v Guannane, vôbec nie je katalógovou položkou; je to špecifikácia dohodnutá so zákazníkom, ktorý presne vie, čo má oblúk robiť. To je praktický význam vlastného drôtu MIG a nižšie uvedené poznámky prechádzajú rozhodnutiami, ktoré sa zvyčajne týkajú jedného.
Čo „vlastné“ pokrýva v objednávke drôtu MIG
Podľa našich skúseností existuje vo vlastnej objednávke šesť premenných a iba prvá z nich má tendenciu byť prediskutovaná v úvodnom e-maile. V ostatných piatich žije väčšina prekvapení.
- Zliatina a tempera — napríklad ER5356 dodávaný v tvrdšom stave pre automatizované podávanie alebo ER4043 pre odliatky a opravy.
- Priemer a tolerancia — 0,8, 0,9, 1,0, 1,2 alebo 1,6 mm, pričom prípustná odchýlka sa skôr zapíše ako sa predpokladá.
- Obsadenie a špirála — koľko sa drôt ohne, keď opustí cievku, čo rozhoduje o tom, či pristane v drážke alebo vedľa nej.
- Stav povrchu — zvyškové mazadlo, oxidy a vlhkosť na povrchu sa prejavia ako pórovitosť dlho predtým, než niekto začne mať podozrenie na plyn.
- Formát a navíjanie cievky — priemer cievky, vŕtanie, hmotnosť a či je vrstva náhodne alebo presne navinutá.
- Balenie a papierovanie — sušidlo, bariérové vrecká, vzor paliet, štítky vo vašom jazyku a testovacie dokumenty, ktoré váš prijímací pult očakáva.
Inžinier má tendenciu vlastniť prvé dva; sklad alebo tím kvality vlastní posledné dva. Pred nakreslením prvej cievky musia byť obe sady na rovnakom hárku.
Začnite od základného kovu a potom vyberte výplň
Výber zliatiny sa takmer vždy riadi základným kovom a prevádzkovými podmienkami, nie naopak. 6xxx extrúzia zváraná kvôli vzhľadu sa správa veľmi odlišne od dosky 5083 zváranej kvôli pevnosti, aj keď obe úlohy vyzerajú pod prilbou podobne. Nižšie uvedená tabuľka je logikou párovania, ktorú najčastejšie používame, keď zákazník namiesto čísla dielu pošle výkres.
| Zliatina plniva | Základné kovy sa zvyčajne zhodujú | Správanie v oblúku | Typický východiskový bod |
|---|---|---|---|
| ER1100 | 1050, 1060, 1090, 3003 | Najjemnejší a najvodivejší, najnižšia pevnosť | Prípojnica, tenký plech, spoje, ktoré budú eloxované |
| ER4043 | 6061-T6, 6063, 3003, Al-Si odliatky | Zhovievavý ku kŕmeniu, hladká perlička, znáša mierne nedokonalé čistenie | Všeobecná výroba, opravy, odliatky |
| ER5356 | 5083, 5086, 6061, 7005 | Vyššia pevnosť a ťažnosť, menej odolné voči znečisteniu | Dopravné konštrukcie, námorné diely, eloxované zostavy |
| ER5183 | 5083, 5086 | Najvyššia sila zo štyroch, ostrý oblúk | Silne zaťažené zvárané konštrukcie |
Ak ešte stále mapujete známky k aplikáciám, náš prehľad o typy hliníkových drôtov, vlastnosti a aplikácie zvárania hlbšie pokrýva metalurgiu za týmto stolom. Pri zákazkovej objednávke je dôležité, aby sa najskôr stanovila trieda, pretože z nej vyplýva priemer, tvrdosť a balenie.
Priemer, tolerancia a formát cievky
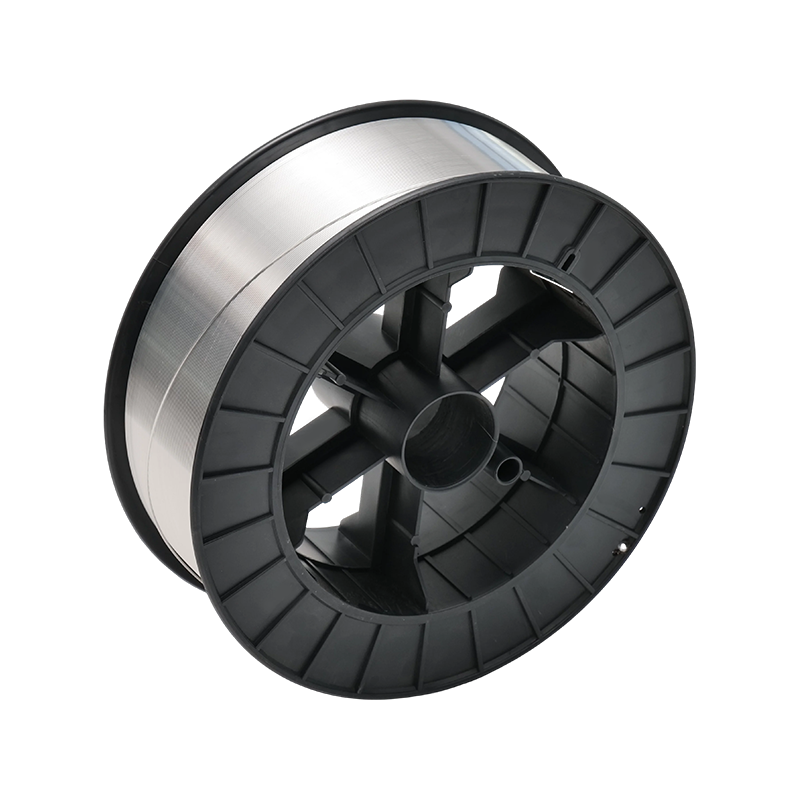 Vlastný MIG drôt na zváranie hliníka Zákazkovo dodávaný drôt MIG na zváranie tavnou elektródou argónom; pred objednaním skontrolujte požiadavky na triedu a priemer. Zobraziť produkt →
Priemer je rozhodnutie o hustote prúdu rovnako ako rozhodnutie o vypĺňaní medzier. Drôt s priemerom 1,2 mm je ťahúňom pre 200 – 350 A na hrubších profiloch, zatiaľ čo 0,8 a 1,0 mm sú vhodné pre pulznú prácu na tenkých plechoch a polohových spojoch, kde musí zostať prívod tepla nízky. Tolerancia okolo tejto nominálnej hodnoty je to, čo robot skutočne cíti: drôt, ktorý sa pohybuje v hornej časti jeho pásu, sa hladko podáva, jeden v spodnej časti môže chvenieť a oba môžu niesť rovnaké vytlačené číslo.
Cast a helix si zaslúžia vlastnú vetu. Príliš malý odliatok a drôt sa zalomí vo vložke; príliš veľa a pri zmenách vzdialenosti medzi kontaktom a hrotom sa vychýli z kĺbu. V prípade automatizovaných článkov sa zvyčajne dohodneme na hodnote s integrátorom zákazníka a držíme ju naprieč každou cievkou v sérii, namiesto toho, aby sme ju považovali za nekontrolovaný vedľajší produkt navíjania.
Formát cievky je miesto, kde môže dobrý drôt stále zlyhať. Cievka 300 mm s otvorom 50 mm, precízne navinutá vrstva a bez prekrížených bodov, bude bežať vysokou rýchlosťou podávania drôtu bez zadrhávania, ktoré pochádza z drôtu uviaznutého pod susedom. Povedzte nám podávač, držiak cievky a limit užitočného zaťaženia a nasleduje balenie.
Balenie na cestu, nielen na poličku
Hliníkový drôt nie je krehký výrobok, ale je reaktívny. Nádoba prechádzajúca vlhkým obdobím môže zanechať zle zabalenú paletu s bielym zákalom na vonkajšej vrstve a zvarový kúpeľ plný vodíka. Väčšinu rieši bariérová fólia, odmerané množstvo sušidla a cievka, ktorá nespočíva priamo na drevenej podlahe. Tam, kde úloha potrebuje koreň TIG pod výplňou MIG, zhoda
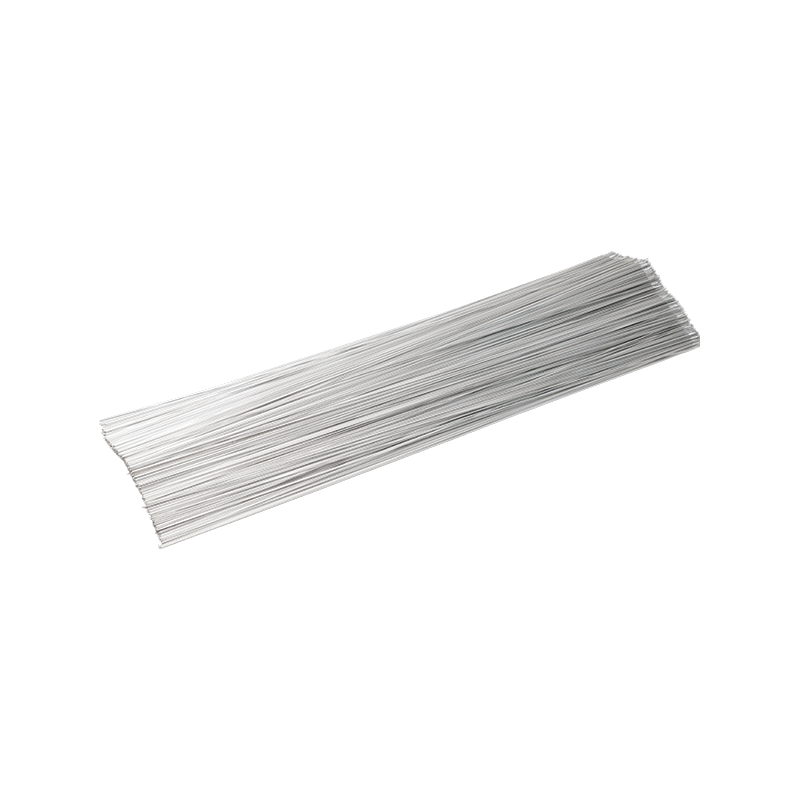 Vlastný drôt TIG na zváranie hliníkových zliatin Zákazkovo dodávaný drôt TIG na zváranie argónovým oblúkom bez taviacej sa elektródy, vhodný pre práce vyžadujúce zodpovedajúci koreňový priechod pred plnením MIG. Zobraziť produkt →
je vyrobený z rovnakého zliatinového materiálu, takže oba prechody zostávajú metalurgicky konzistentné.
Na etiketách záleží viac, ako znejú. Číslo dielu, zliatina, priemer, tepelné číslo, čistá hmotnosť a typ cievky v jazyku, ktorý čítajú vaši operátori – to sú detaily, ktoré bránia zastaveniu vlasca. náš materiály na zváranie hliníka a zliatin hliníka sortiment je balený podľa vlastných špecifikácií zákazníka presne z tohto dôvodu a exportné objednávky sú označené ešte predtým, ako sa dostanú do kontajnera.
Špecifikačný list, ktorý požadujeme
Keď zákazník pošle úplne písomnú špecifikáciu, cenová ponuka trvá deň namiesto týždňa. Ak ho staviate od začiatku, toto sú línie, ktoré odstraňujú najväčšie riziko:
- Trieda základného kovu, hrúbka a príprava spoja.
- Zliatina výplne a tempera, s normou, ktorú by mala spĺňať.
- Menovitý priemer a prijateľné tolerančné pásmo.
- Obmedzenia odliatku a skrutkovice alebo nastavenie podávača a horáka, aby sme ich mohli navrhnúť.
- Typ cievky, vŕtanie, hmotnosť a vzor navíjania.
- Požiadavka na povrch – suchý, bez mazív a ako je to overené.
- Balenie: jednotky na kartón, výška palety, vysúšadlo, jazyk označovania.
- Dokumenty: certifikát mlyna, správa o chémii a akékoľvek vyhlásenie, ktoré váš trh vyžaduje.
Čokoľvek okrem toho – postup zvárania, preferovaný dodávateľ balenia, farebný kód na prírube cievky – je vítané, ale o tom, či je prvá zásielka použiteľná, rozhoduje osem riadkov vyššie.
Aké kvalitné dôkazy je rozumné žiadať
Opýtajte sa ktoréhokoľvek dodávateľa, ako sa kontroluje drôt medzi ťahaním a balením. V našom závode každá výrobná fáza obsahuje kontrolný krok a výsledky nasledujú číslo tepla na štítku. Na strane systému sme boli certifikovaní podľa ISO 9001 v roku 2021, CE v roku 2022 a IATF 16949 pre dodávky pre automobilový priemysel v roku 2023 – posledný dôvod je dôvodom, prečo naša procesná dokumentácia býva dlhšia, ako bežný výrobca očakáva.
Na samotnom produkte vám väčšinu príbehu prezradia tri kontroly: chémia v porovnaní s triedou, priemerom a stavom povrchu po celej dĺžke cievky, a nie na koncoch, a skúšobný zvar na spoji, ktorý sa podobá vášmu. Radšej vykonáme tento skúšobný zvar na vzorovej cievke, než by sme mali zistiť nesúlad v prípravku zákazníka.
Ukážky prvý, zväzok druhý
Vlastný drôt je rozhovor pred nákupnou objednávkou. Pošlite zliatinu, priemer, cievku a fotografiu spoja; požiadajte o vzorku navinutej cievky podľa špecifikácie, ktorú chcete kúpiť. Spustite ho na stroji, ktorý ho bude skutočne používať, pri skutočnej rýchlosti podávania drôtu a skontrolujte guľôčku, úroveň rozstreku a pórovitosť na reze. Ak je potrebné niečo upraviť, je to najlacnejší moment na úpravu – tolerančné pásmo upravené na vzorke stojí telefonát, zatiaľ čo rovnaká revízia po pristátí kontajnera stojí výrobný týždeň. Takto uprednostňujeme prácu s novými zákazníkmi a zvyčajne sa takto zmení prvá objednávka na trvalú.