Ako inovatívny priekopník v oblasti materiálov z hliníkových zliatin v Číne sa Jiangsu Hetuo Aluminum Wire od svojho založenia v roku 2019 vždy riadi potrebami zákazníkov a zameriava sa na ich spokojnosť. Vybudovala inteligentný výrobný systém pokrývajúci celý priemyselný reťazec vrátane vysokosúdržného hliníkového drôtu, vysokopevnostného drôtu z hliníkovej zliatiny a zváracích materiálov z hliníka a hliníkových zliatin. Spoločnosť sa nachádza v hospodárskej rozvojovej zóne Guannan v Lianyungangu s výhodnou geografickou polohou a pohodlnou dopravou. Obchodný okruh vysokorýchlostnej železnice žiari v okruhu 3 kilometrov. Ako Čína Materiály na zváranie hliníka a zliatin hliníka Továreň a Materiály na zváranie hliníka a zliatin hliníka Dodávatelia, spoločnosť sa opiera o výhodu polohy Národnej základne priemyslu nových materiálov v Lianyungangu a buduje logistický systém „1-hodinového zámorského okruhu“. Všetky naše produkty spĺňajú medzinárodné normy kvality a naša exportná mapa pokrýva mnohé špičkové trhy v zahraničí.
V súčasnosti má továreň spoločnosti rozlohu 40000 metrov štvorcových a zamestnáva 60 zamestnancov vrátane 30 profesionálnych manažérov a technikov. Aby sme zabezpečili spokojnosť zákazníkov, zaviedli sme moderné zariadenia a vybavenie a dôsledne uplatňujeme opatrenia na kontrolu kvality v každej fáze výrobného procesu. Okrem toho náš systém kvality ISO-9001 a systém riadenia kvality IATF 16949 boli profesionálne certifikované.
Výber správnej prídavnej zliatiny na zváranie hliníka nie je druhoradým hľadiskom – je to primárne technické rozhodnutie, ktoré riadi odolnosť proti praskaniu, pevnosť spoja, koróznu výkonnosť a eloxovateľnosť po zváraní. Vzájomné pôsobenie medzi zložením základného kovu a chémiou plniva určuje, či zvarový kúpeľ čisto stuhne alebo či dôjde k praskaniu za tepla a či si teplom ovplyvnená zóna zachová primerané mechanické vlastnosti pre danú aplikáciu. Dve dominantné série plnív – 4xxx (Al-Si) a 5xxx (Al-Mg) – pokrývajú väčšinu štrukturálnych a priemyselných aplikácií, ale každá slúži na odlišný súbor kombinácií základných kovov a prevádzkových podmienok.
4043 (Al-4,5%Si) je najpoužívanejšie plnivo na všeobecné použitie ponúka vynikajúcu tekutosť, nízku náchylnosť na praskanie pri zmrašťovaní a dobrú skúsenosť operátora vďaka stabilnému oblúku a zníženému sklonu k rozstreku. Jeho nižšia pevnosť v porovnaní s plnivami 5xxx ho robí nevhodným pre konštrukčné spoje vo vysoko zaťažených aplikáciách a jeho obsah kremíka vytvára tmavosivú eloxovanú povrchovú úpravu, čo je pre architektonické a dekoratívne práce nespôsobilé. ER5356 (Al-5%Mg) poskytuje vyššiu pevnosť v ťahu (až 290 MPa v stave po zváraní), lepšiu zhodu farieb po eloxovaní a lepší výkon v prostredí so slanou vodou, vďaka čomu je štandardnou voľbou pre námornú výrobu, tlakové nádoby a konštrukčné zostavy. Zhoda materiály na zváranie hliníka a zliatin hliníka na špecifickú základnú zliatinu - namiesto štandardného použitia jediného plniva - je východiskovým bodom spoľahlivého inžinierstva zvárania hliníka.
Pórovitosť je najčastejšou chybou kvality pri zváraní hliníka MIG a TIG a väčšina prípadov pórovitosti v teréne má pôvod v kontaminácii vodíkom – nie v technike. Vrstva oxidu hliníka je hygroskopická: absorbuje atmosférickú vlhkosť a táto vlhkosť sa rozdeľuje vo zvarovom kúpeli a uvoľňuje vodík, ktorý počas tuhnutia prekračuje limit rozpustnosti kovu a zachytáva sa ako dutiny. Povrch výplňového drôtu je jednou z primárnych ciest zavádzania vodíka. Drôt vyrobený bez primeranej kontroly čistoty povrchu – zvyškové mazivo na ťahanie, nahromadenie oxidov z nesprávneho skladovania alebo adsorpcia vlhkosti počas prepravy – dodáva vodík priamo do zóny oblúka bez ohľadu na kvalitu prípravy základného kovu.
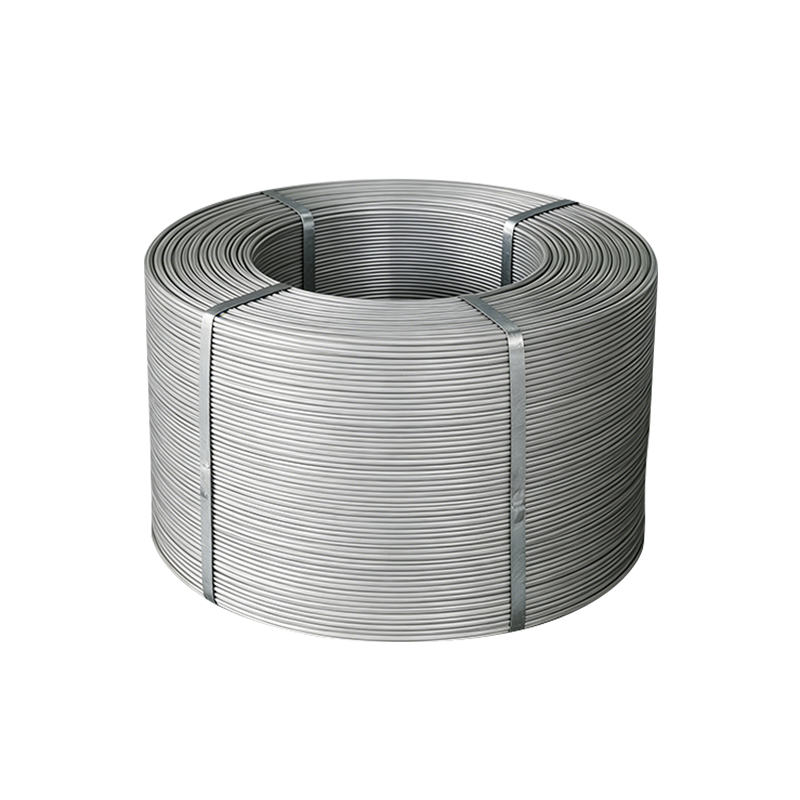
Správny protokol skladovania hliníkového zváracieho drôtu vyžaduje zapečatené balenie s bariérou proti vlhkosti udržiavané pri stabilnej teplote, aby sa zabránilo kondenzačným cyklom. Drôt, ktorý bol otvorený a ponechaný vystavený vo vlhkom prostredí dielne, by sa mal pred použitím sušiť v rúre pri teplote 70–80 °C počas 1–2 hodín – krok, ktorý sa vo výrobných prostrediach bežne vynecháva a je bežne zodpovedný za inak nevysvetliteľné špičky pórovitosti. Na strane výroby je čistota povrchu kontrolovaná výberom maziva na ťahanie (syntetické mazivá, ktoré sa pri oblúku čisto vyparujú, sú uprednostňované pred alternatívami na báze minerálneho oleja), čistiacimi postupmi po ťahaní a hermetickým balením v inertnej atmosfére alebo s vysúšadlom. Jiangsu Hetuo Aluminium Wire uplatňuje kontroly čistoty povrchu na výrobnej úrovni, čím sa znižuje zaťaženie vodíkom, ktoré musí zvárač zvládať v dielni.
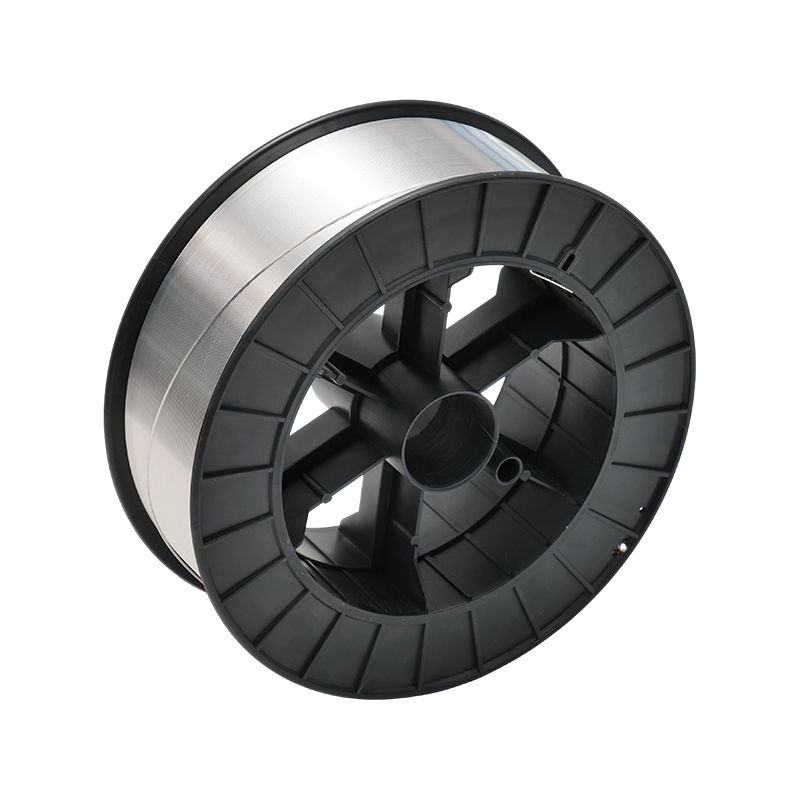
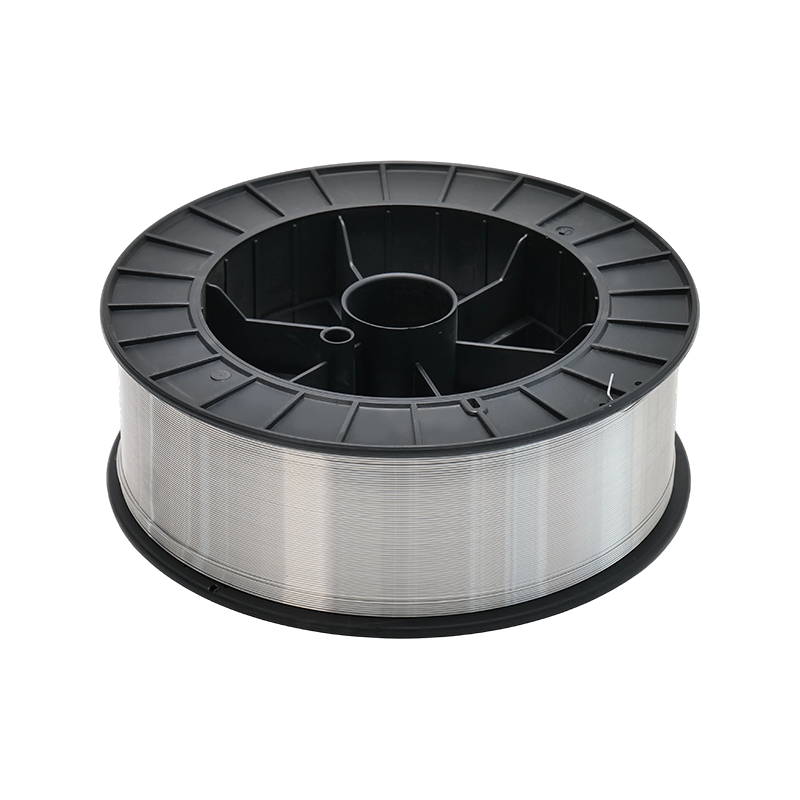
Hliníkový zvárací drôt sa vyrába v rôznych priemeroch a temperách a správna špecifikácia závisí od procesu zvárania, systému podávania drôtu a geometrie spoja. Pre GMAW (MIG zváranie) je najbežnejší rozsah priemerov 0,8 – 1,6 mm, pričom 1,0 mm a 1,2 mm pokrýva väčšinu prác na plechoch a stredných prierezoch. Hliníkový drôt je výrazne mäkší ako oceľový drôt ekvivalentného priemeru, čo spôsobuje problémy s podávaním: štandardné hnacie valčeky a výstelky optimalizované pre oceľ spôsobujú deformáciu drôtu, hniezdenie vtákov alebo nekonzistentné podávanie. U-drážkové alebo vrúbkované hnacie valce, teflónom lemované potrubie a systémy horáka push-pull sú štandardnými technickými odpoveďami na charakteristiky podávania hliníka – a temperovanie drôtu (typicky H-temper, mechanicky tvrdené) prispieva k podávaniu tým, že poskytuje dostatočnú pevnosť stĺpika, aby odolal vybočeniu vo vložke.
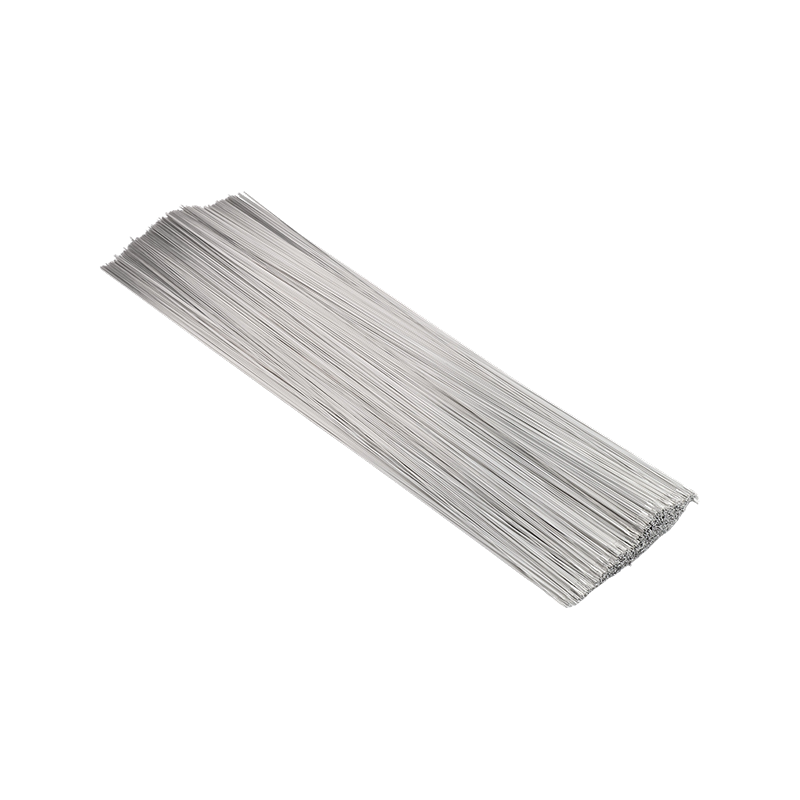
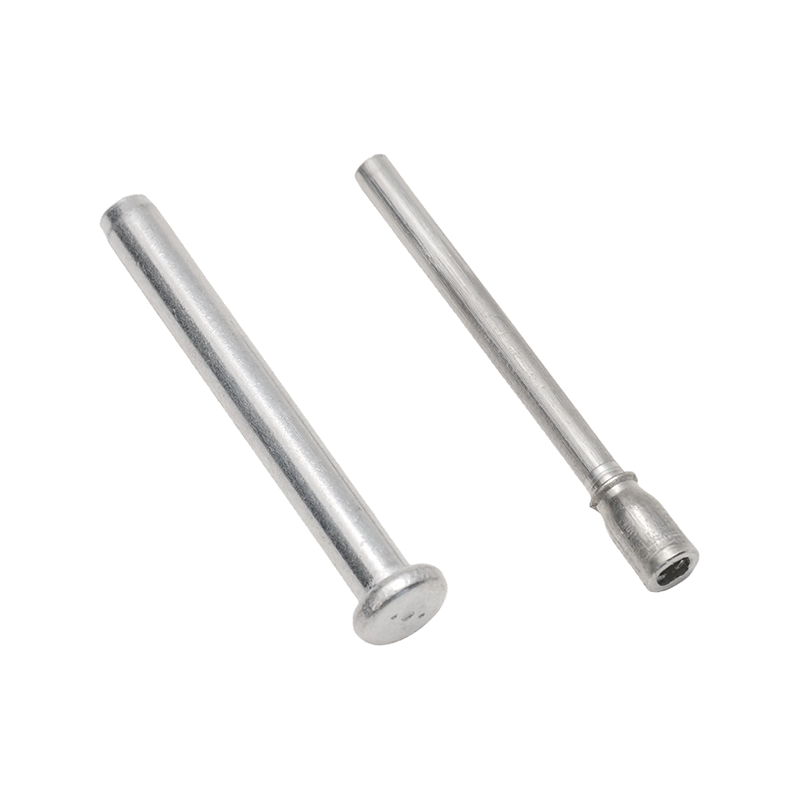
Pri GTAW (TIG zváranie) sa drôt používa skôr ako ručne podávaná prídavná tyč než mechanicky podávaný spotrebný materiál a príslušné parametre sa posúvajú na prispôsobenie geometrie priemeru k spoju a stavu povrchu. TIG plniaca tyč pre hliník sa zvyčajne dodáva v rovných dĺžkach rezu (štandard 1 meter) a nie v cievkach a stav oxidov povrchu je kritickejší, pretože zváračova ruka zavádza tyč priamo do obalu ochranného plynu. Orbitálne a automatizované TIG systémy pre rúrkové a potrubné práce môžu používať cievkový drôt s motorizovaným podávaním studeného drôtu; v týchto konfiguráciách sú často špecifikované tolerancie priemeru drôtu, ktoré sú prísnejšie ako štandard ±0,01 mm, aby sa zabezpečilo konzistentné umiestnenie drôtu ku spoju a stabilná geometria pätky počas dlhých automatizovaných cyklov.
| Zliatina plniva | Kompatibilné základné zliatiny | Pevnosť pri zváraní (MPa) | Kľúčové vlastnosti |
|---|---|---|---|
| ER4043 | 6xxx, 3xxx, odlievacie zliatiny | ~186 | Vynikajúca tekutosť, nízka citlivosť na praskliny, všeobecné použitie |
| ER5356 | 5xxx, 6xxx | ~290 | Vyššia pevnosť, kompatibilná s eloxovaním, námorná trieda |
| ER4047 | 6xxx, spájkovanie | ~140 | Vysoký obsah Si, úzky rozsah tuhnutia, minimálne skreslenie |
| ER5183 | 5xxx konštrukčné zliatiny | ~290 | Najvyššia pevnosť 5xxx plniva, použitie kryogénnych a tlakových nádob |
Spotrebný materiál na zváranie používaný v certifikovanej výrobe – tlakové nádoby (ASME oddiel IX), konštrukčné práce (AWS D1.2), letecké zostavy (AWS D17.1) alebo konštrukcie karosérií automobilov – musia byť dodané so správami o skúške materiálu (MTR), ktoré potvrdzujú chemické zloženie a mechanické vlastnosti podľa príslušnej normy AWS A5.10 alebo ekvivalentnej normy. Toto nie sú nepovinné dokumenty: sú to záznamy o sledovateľnosti, ktoré spájajú spotrebný materiál s kvalifikačným zvarovým postupom a ich absencia môže vyvolať zistenia nezhody počas kontroly zvarov treťou stranou alebo auditov u zákazníka.
Okrem štandardnej dokumentácie MTR kladú automobilové a letecké dodávateľské reťazce ďalšie požiadavky. Dodávatelia s certifikáciou IATF 16949 musia udržiavať sledovateľnosť na úrovni šarží, poskytovať SPC údaje o kritických rozmeroch (priemer, oválnosť) a podporovať predkladanie PPAP pomocou správ o meraní rozmerov a indexov spôsobilosti procesu. Pre výrobcov, ktorí kvalifikujú nového dodávateľa spotrebného materiálu do špecifikácie kontrolovaného postupu zvárania (WPS), je praktickou požiadavkou kvalifikačný zvar s použitím novej série spotrebného materiálu s mechanickým testovaním (ťahom, ohybom, niekedy nárazom), ktoré potvrdzuje, že výkon postupu je zachovaný. Ako výrobca, ktorý je držiteľom certifikácie ISO 9001 aj IATF 16949, podporuje Jiangsu Hetuo Aluminium Wire tento kvalifikačný proces dokumentáciou o vysledovateľnosti celej šarže, čo výrobcom umožňuje integrovať nové dodávky spotrebného materiálu do svojich kontrolovaných postupov bez narušenia existujúcich záznamov o kvalifikácii zvarov.

Generálny riaditeľ ( Kaihao Wang ) : +86-18961612067 / [email protected]
Zástupca generálneho riaditeľa ( Zhilong Shuang ) : +86-13908684596 / [email protected]
Manažér zahraničného obchodu ( Chenxu Zha ) : +86-15961627690 / [email protected]
Manažér domáceho obchodu ( Shengjing Jin) : +86-13485055650 / [email protected]

Park malých a stredných podnikov, zóna hospodárskeho rozvoja, okres Guannan, mesto Lianyungang, provincia Ťiang-su, Čína
Špecializujeme sa na vysokokvalitné tyče z hliníkovej zliatiny, zváracie drôty a presné profily
Copyright© 2026Jiangsu Hetuo Aluminum Wire Co., Ltd.
 Veľkoobchod Materiály na zváranie hliníka a zliatin hliníka Dodávatelia